Резцы по металлу
Фильтры
Фильтры
239 — 27 099 ₽


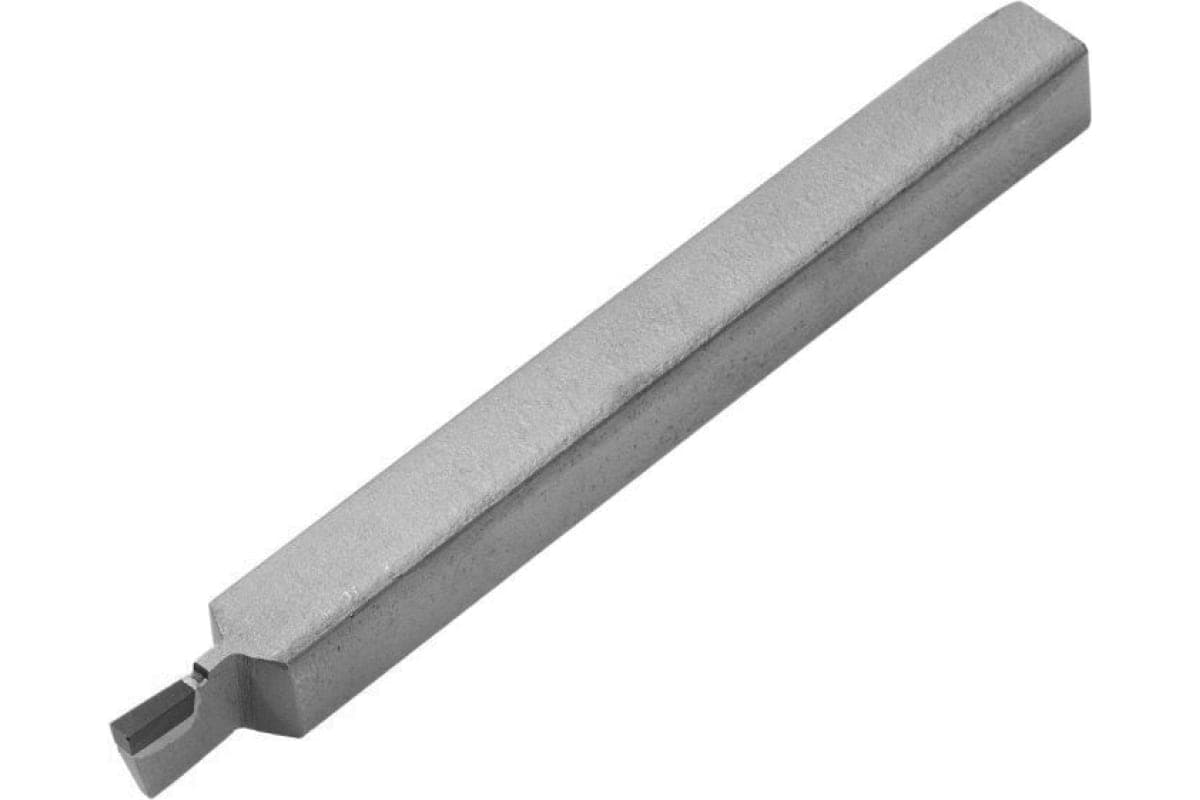


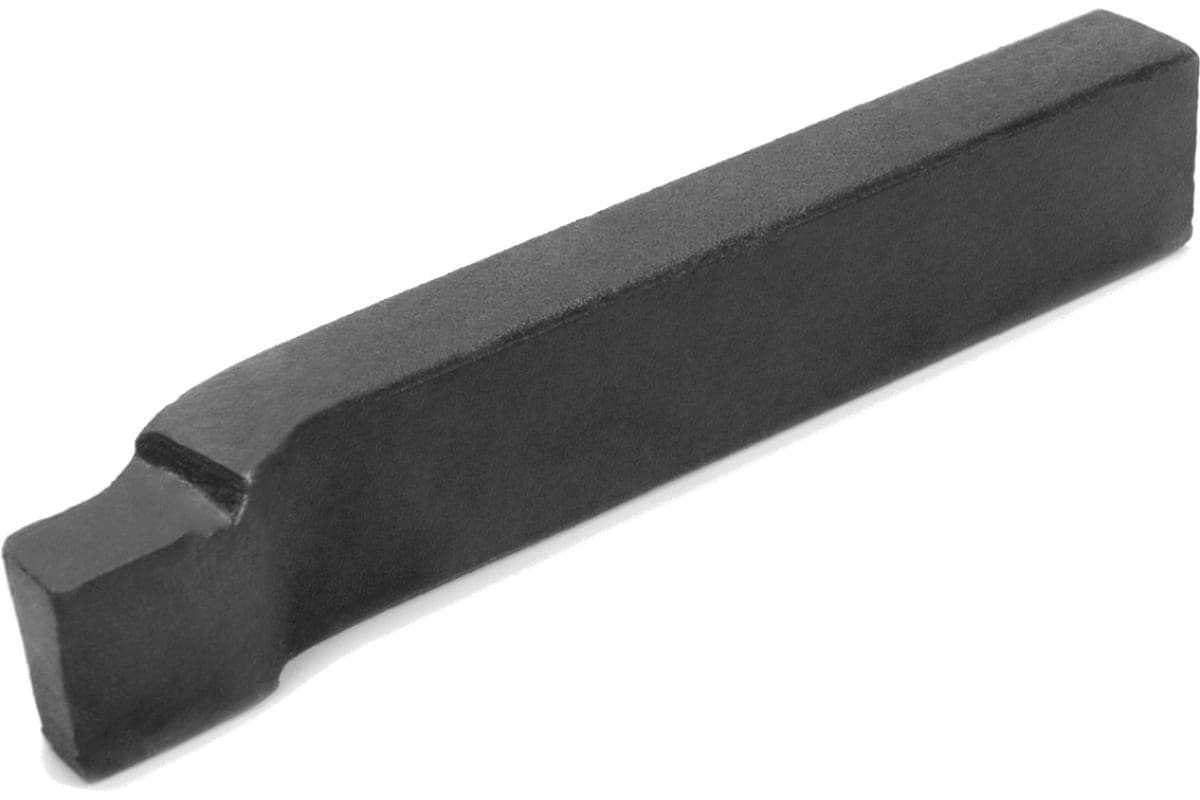




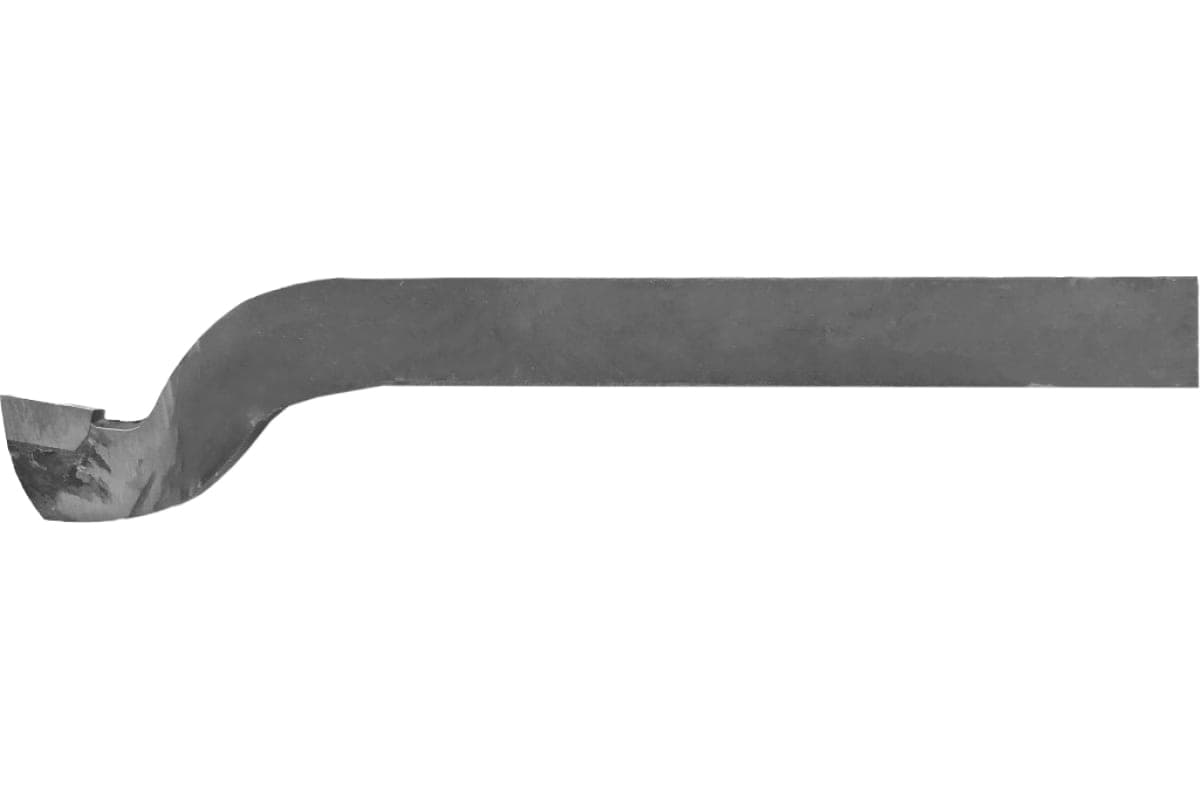


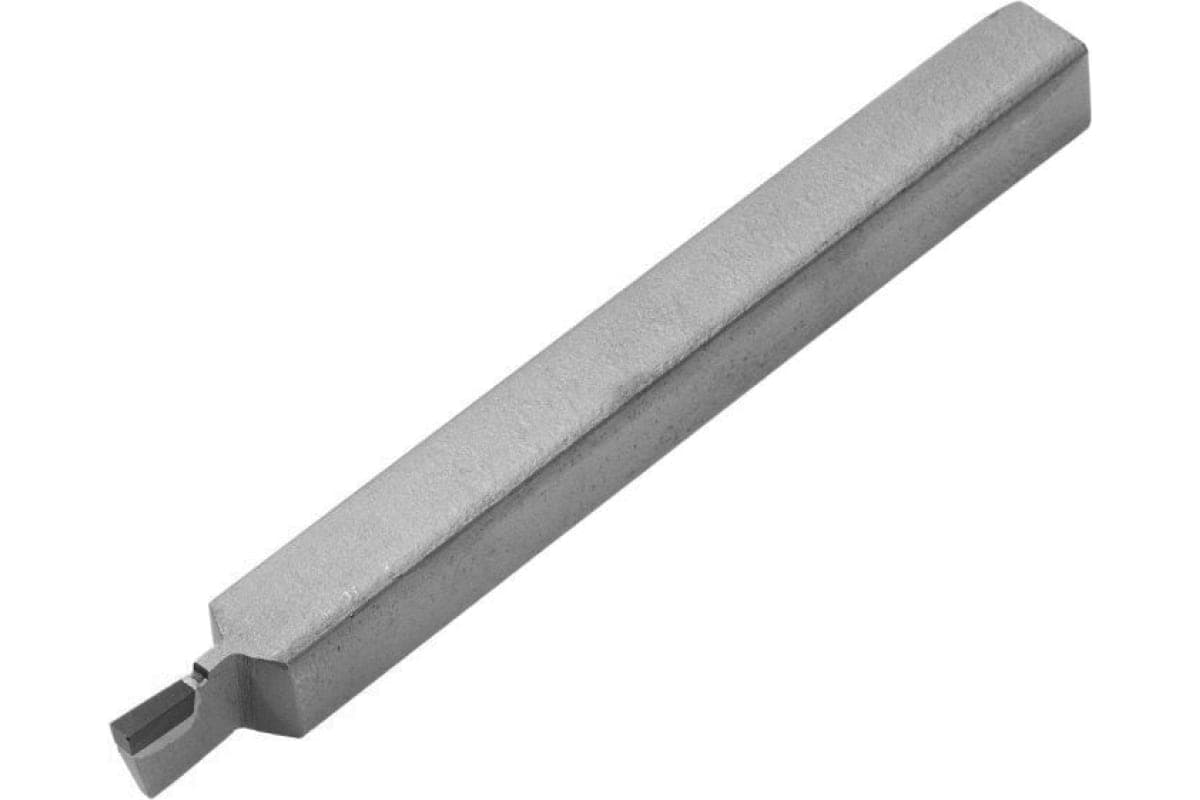


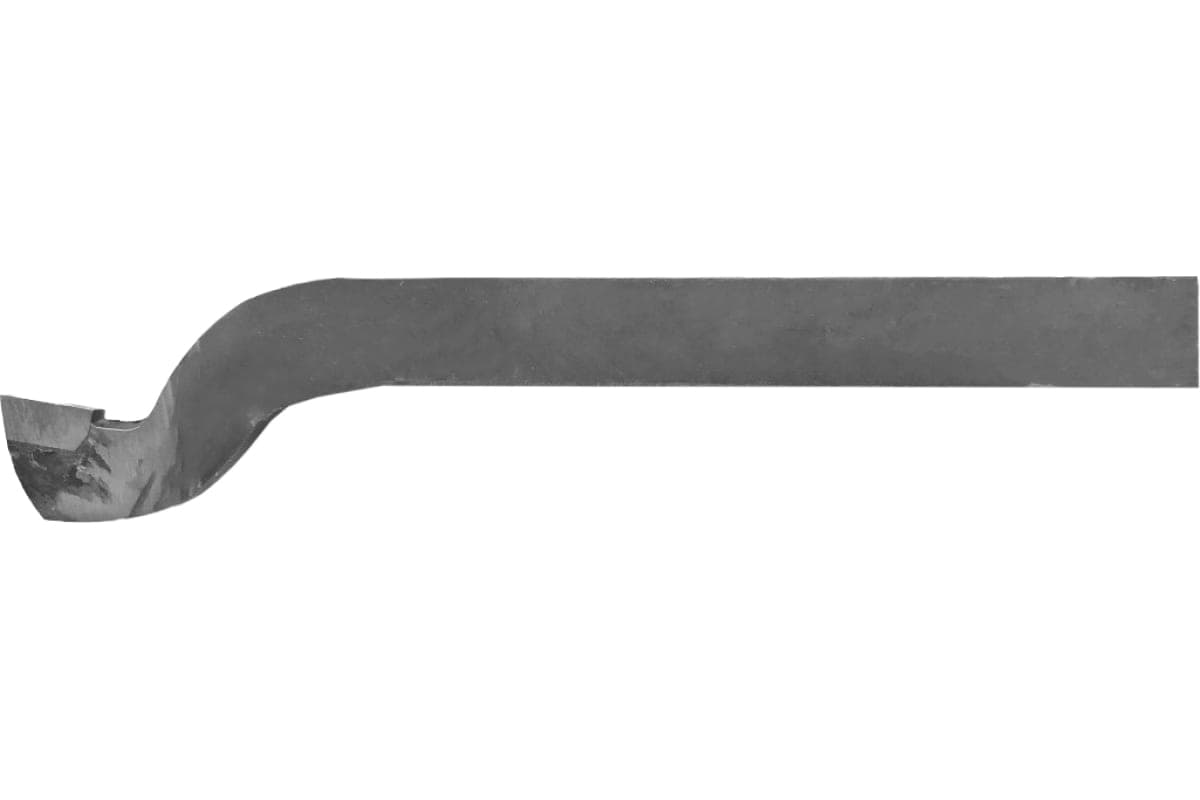
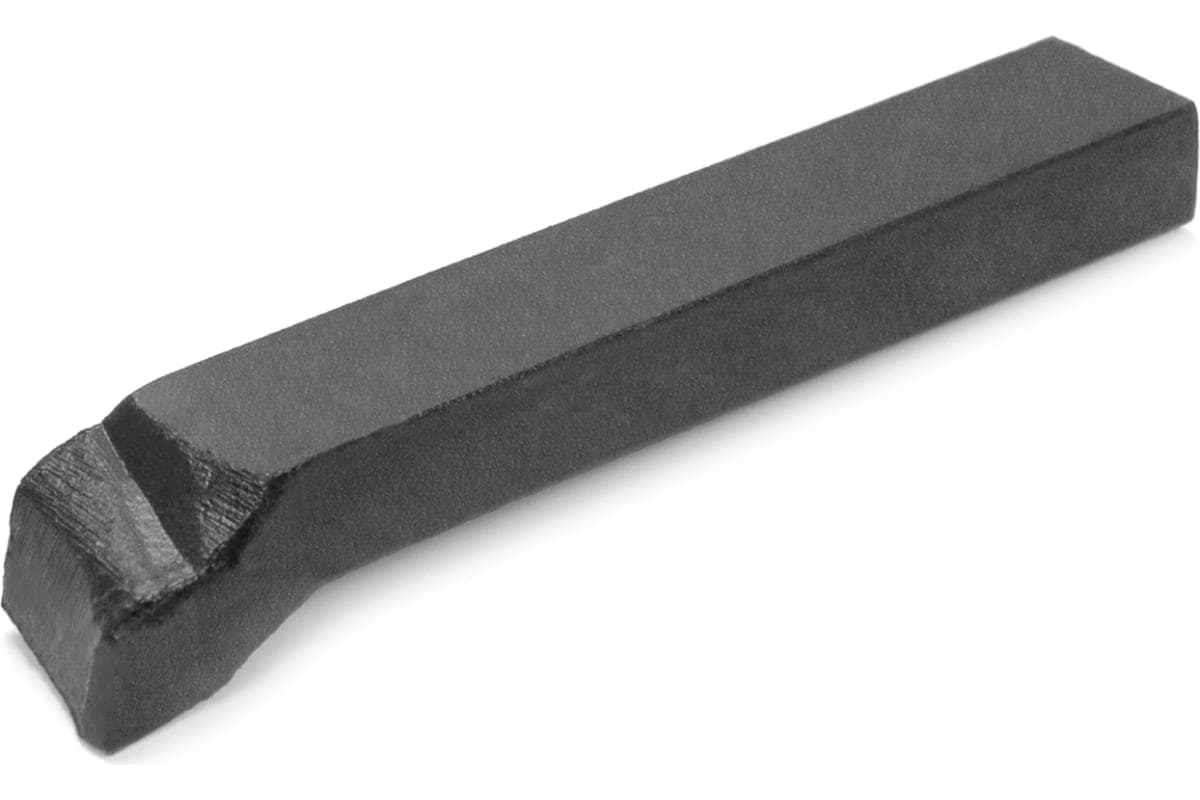


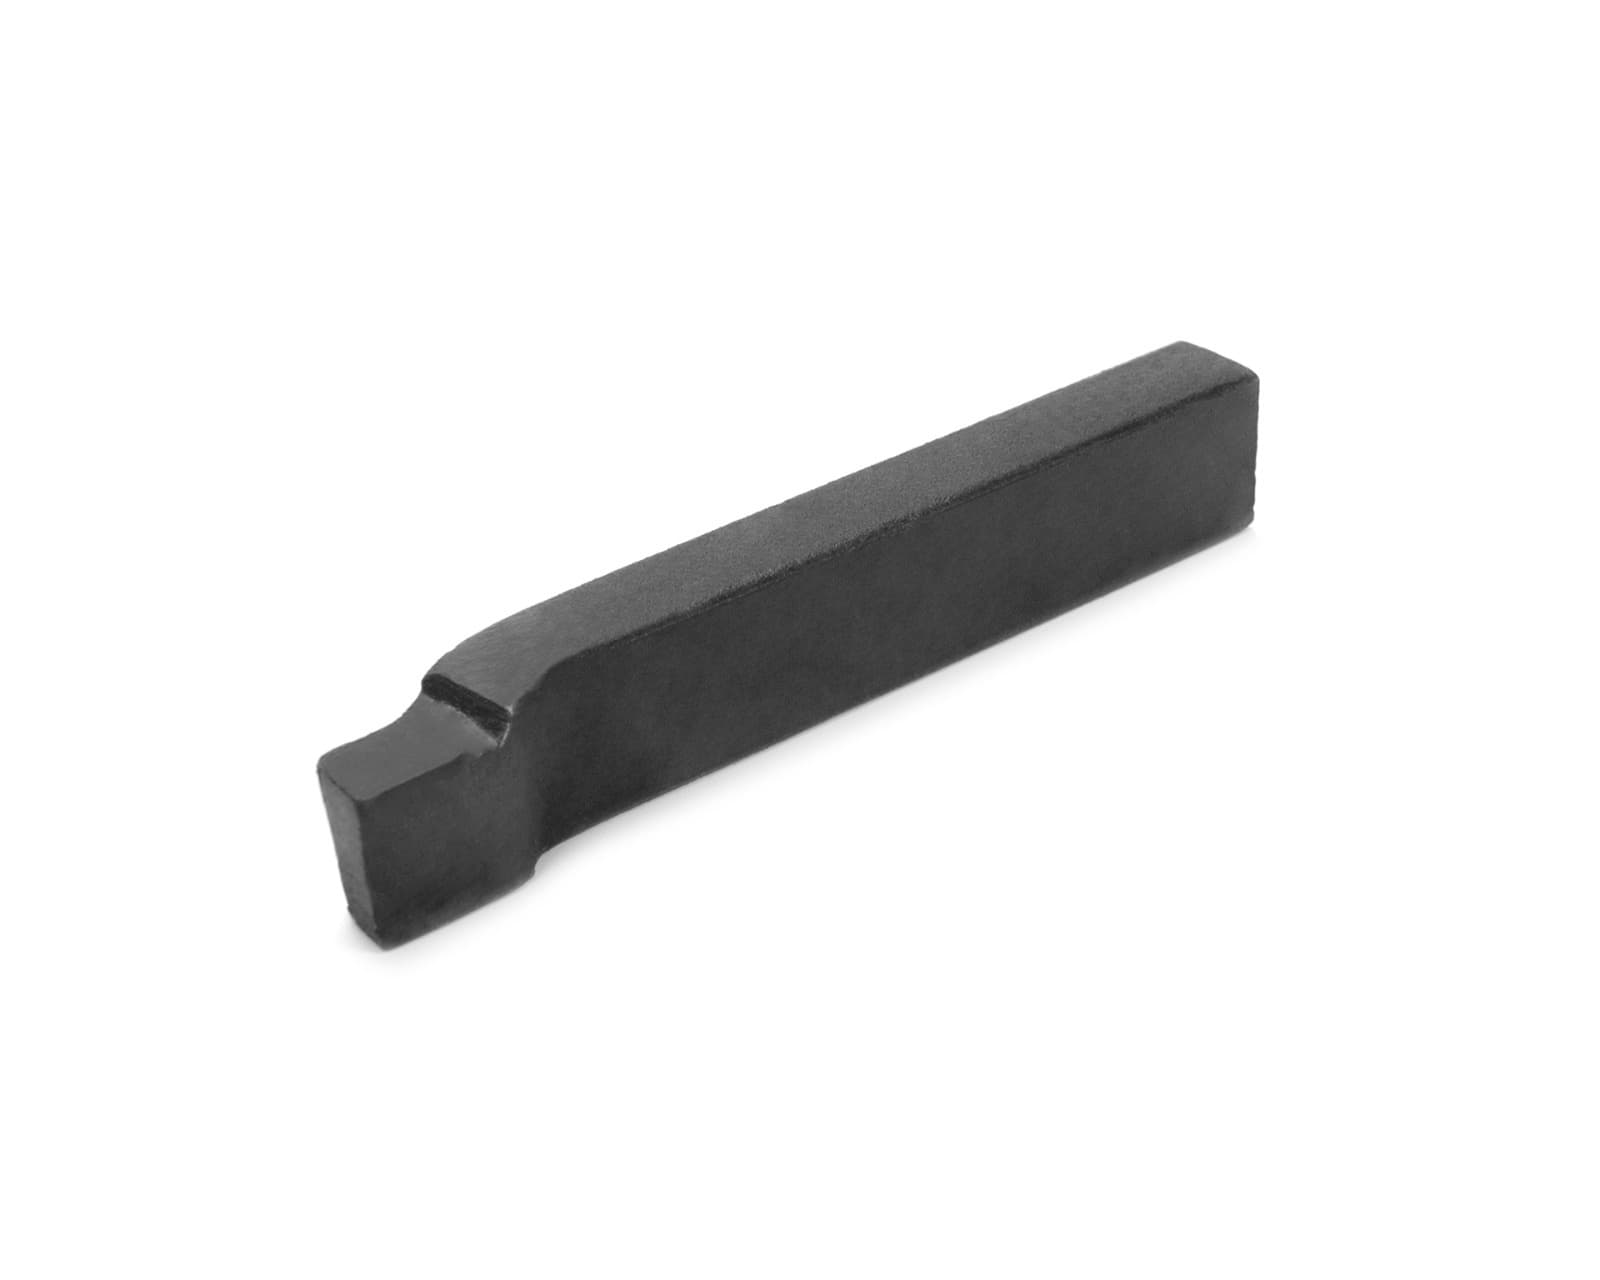


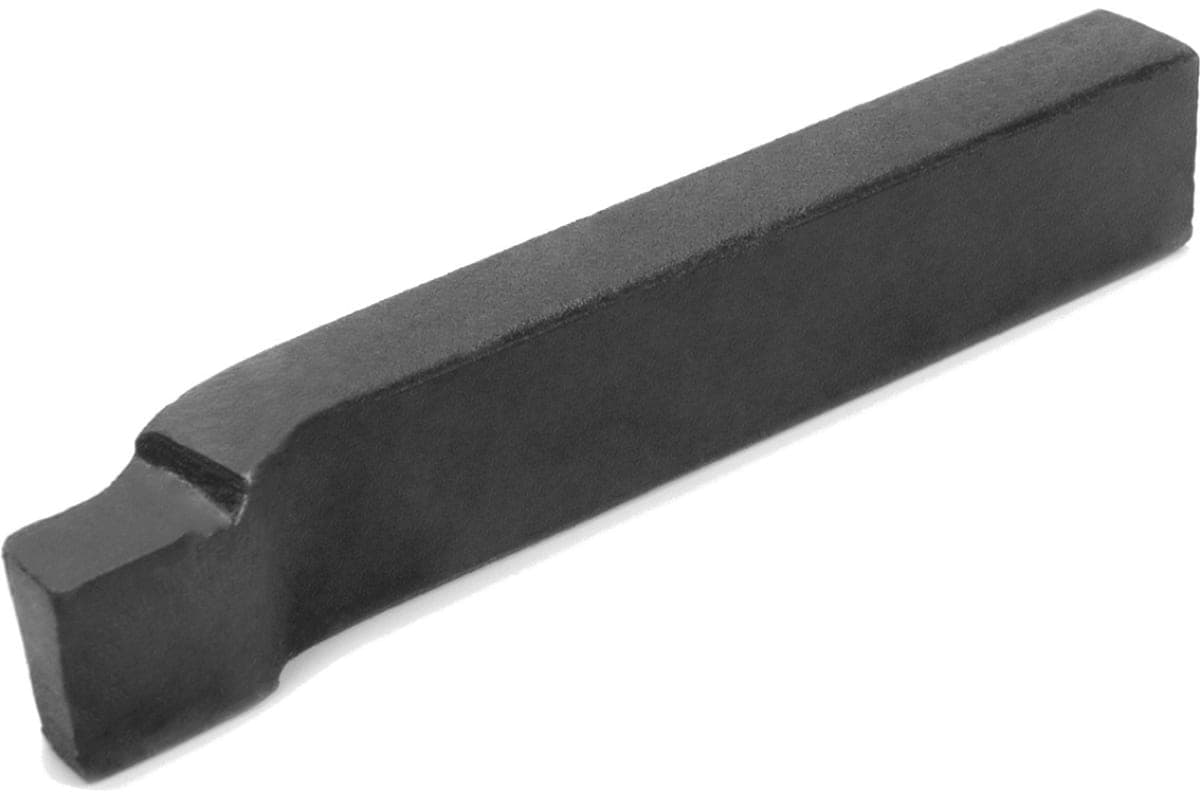

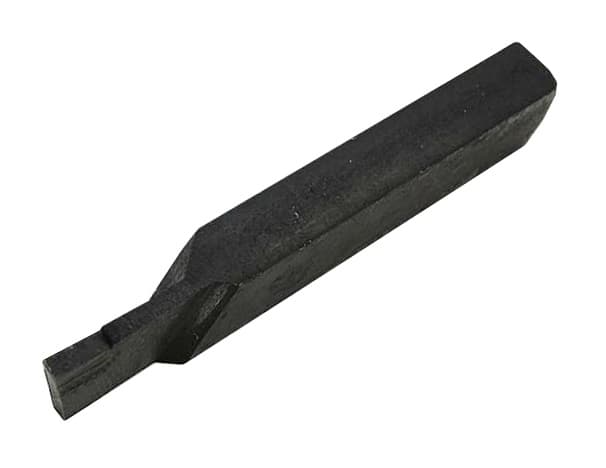


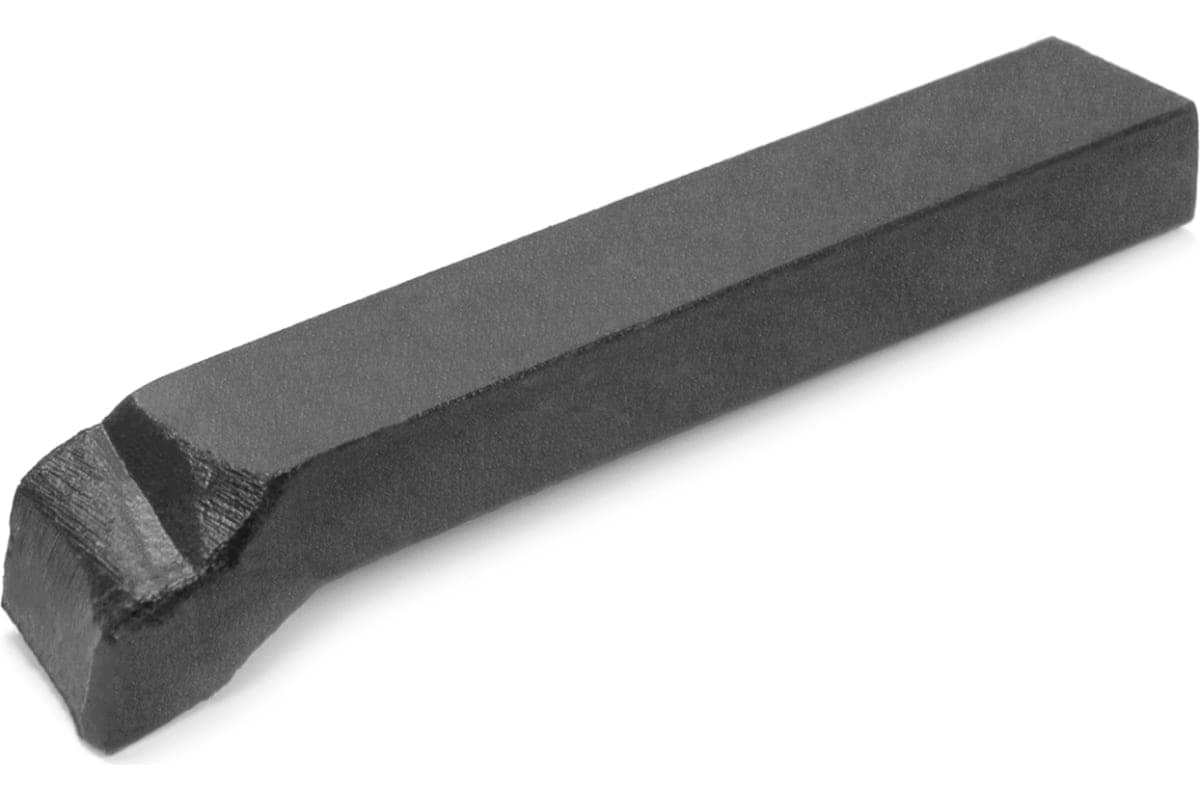


Резцы по металлу: что это и кому нужно
Резцы — режущий инструмент для обработки металлических заготовок на станках. Используются в машиностроении, ремонтных мастерских и на производстве. Подходят для токарных, фрезерных и строгальных работ.
Как выбрать
- Материал режущей части: быстрорежущая сталь (HSS), твёрдый сплав (ВК8, Т5К10), металлокерамика
- Форма головки: прямые, отогнутые, упорные — зависит от типа обработки
- Сечение державки: от 10×10 до 32×40 мм — чем больше, тем устойчивее к вибрациям
- Углы заточки: передний, задний и главный — влияют на чистоту реза
- Способ крепления пластины: механический, пайка или сменные пластины
Доставка и оплата
Курьер доставит заказ по Москве за 1–2 дня. Самовывоз со склада в день оформления. Доставка в регионы — ТК «Деловые линии», «ПЭК». Для юрлиц — счёт за 15 минут, отгрузка с НДС. Возврат в течение 14 дней, гарантия до 24 месяцев. Все резцы — оригинальные, с сертификатами в карточке товара.
Частые вопросы
Какой резец выбрать для чистовой обработки стали?
Для чистовой обработки подходят резцы с пластинами из твёрдого сплава Т15К6 или ВК8. Угол заточки — 10–15°. Минимальная подача — 0,05–0,1 мм/об.
Чем отличаются правые и левые резцы?
Правые резцы режут при движении резца справа налево (подача к передней бабке), левые — наоборот. Определите по расположению главной режущей кромки.
Как продлить срок службы резца?
Используйте охлаждающую жидкость, не превышайте рекомендованные скорости резания. Для твёрдосплавных пластин — 80–120 м/мин, HSS — 30–50 м/мин.
Можно ли затачивать твердосплавные резцы?
Да, но только алмазными кругами на специальных заточных станках. Угол заточки должен соответствовать марке сплава и обрабатываемому материалу.
Какие резцы нужны для обработки чугуна?
Для чугуна используют резцы с пластинами ВК3, ВК6 или ВК8. Угол заточки — 5–10°, отрицательный передний угол. Режим резания — 50–70 м/мин.
Как определить износ резца?
Признаки износа: заусенцы на заготовке, шероховатость поверхности, вибрации. Измерьте ширину площадки износа — критическое значение 0,8–1,2 мм для твёрдого сплава.
Почему резцы выкрашиваются при работе?
Причины: перегрев, вибрации, неправильные углы заточки. Для хрупких материалов (титан, закалённые стали) уменьшите подачу на 20–30%.